

Ống Thép Hàn Công Nghiệp Cách Chọn Đường Kính
Mục lục
- Hiểu rõ nhu cầu và thông số kỹ thuật của dự án
- Mức áp lực và nhiệt độ hoạt động
- Chiều dài và độ cong cần thiết
- Tiêu chuẩn an toàn và quy chuẩn
- Tiêu chí quan trọng khi lựa chọn đường kính ống
- Độ dày thành ống và độ bền cơ học
- Lưu lượng và tốc độ dòng chảy
- Chi phí lắp đặt và bảo trì
- So sánh các loại ống thép hàn với ống gang và ống thép đúc
- Ưu nhược điểm về độ bền
- Khả năng chịu nhiệt và ăn mòn
- Tính linh hoạt trong hàn và lắp đặt
- Lựa chọn phụ kiện hàn và phụ kiện ren phù hợp
- Mặt bích, van công nghiệp và thiết bị PCCC
- Kỹ thuật hàn và kiểm tra chất lượng
- Lưu ý khi phối hợp với ống gang cầu
- Quy trình lắp đặt và bảo trì tối ưu
- Các bước chuẩn bị và hàn
- Kiểm tra áp suất và rò rỉ
- Lịch bảo dưỡng và thay thế phụ kiện
Ống Thép Hàn Công Nghiệp Cách Chọn Đường Kính: Bạn đang băn khoăn cách chọn đường kính phù hợp cho ống thép hàn công nghiệp? Bài viết cung cấp tiêu chí đánh giá, so sánh chi tiết và lưu ý khi lựa chọn để tối ưu chi phí, độ bền và an toàn cho dự án. Đọc ngay để đưa ra quyết định chính xác.
Hiểu rõ nhu cầu và thông số kỹ thuật của dự án
Mức áp lực và nhiệt độ hoạt động
Khi xác định đường kính ống, điều đầu tiên cần tính toán là áp suất làm việc. Đối với hệ thống thủy nhiệt, áp suất thường từ 0,5 MPa đến 8 MPa; nếu áp suất vượt quá 4 MPa, người ta thường chọn ống thép hàn có độ dày ≥ 4 mm để tránh rò rỉ. Nhiệt độ hoạt động cũng quyết định vật liệu: ống thép hàn thường chịu được tới 200 °C, trong khi ống gang chỉ an toàn tới 120 °C. Khi nhiệt độ cao, ống thép hàn có ưu điểm chống oxy hóa tốt hơn, nên ưu tiên chọn đường kính phù hợp với công suất nhiệt.
Chiều dài và độ cong cần thiết
Độ dài của ống ảnh hưởng đến chi phí vận chuyển và lắp đặt. Đối với ống dài hơn 30 m, cần cân nhắc sử dụng ống gang cầu để giảm trọng lượng và tránh mỏi ống. Độ cong cũng quyết định loại ống: ống thép hàn có thể được cắt và hàn thành khúc, trong khi ống gang cầu thường có độ cong giới hạn 45°. Khi thiết kế đường ống có nhiều vòng xoắn, ống thép hàn cho phép điều chỉnh đường kính linh hoạt hơn.
Tiêu chuẩn an toàn và quy chuẩn
Trong ngành công nghiệp, các tiêu chuẩn như ASTM A53/A53M, ISO 3183, và tiêu chuẩn Việt Nam GB/T 15921 áp dụng cho ống thép hàn. Đối với ống gang cầu, tiêu chuẩn GB/T 15925 được dùng. Khi lựa chọn đường kính, cần kiểm tra xem ống có đạt chứng nhận kháng lực, chống ăn mòn và chịu nhiệt theo quy chuẩn chưa. Việc tuân thủ quy chuẩn giúp tránh rủi ro pháp lý và bảo hiểm sau này.
Tiêu chí quan trọng khi lựa chọn đường kính ống
Độ dày thành ống và độ bền cơ học
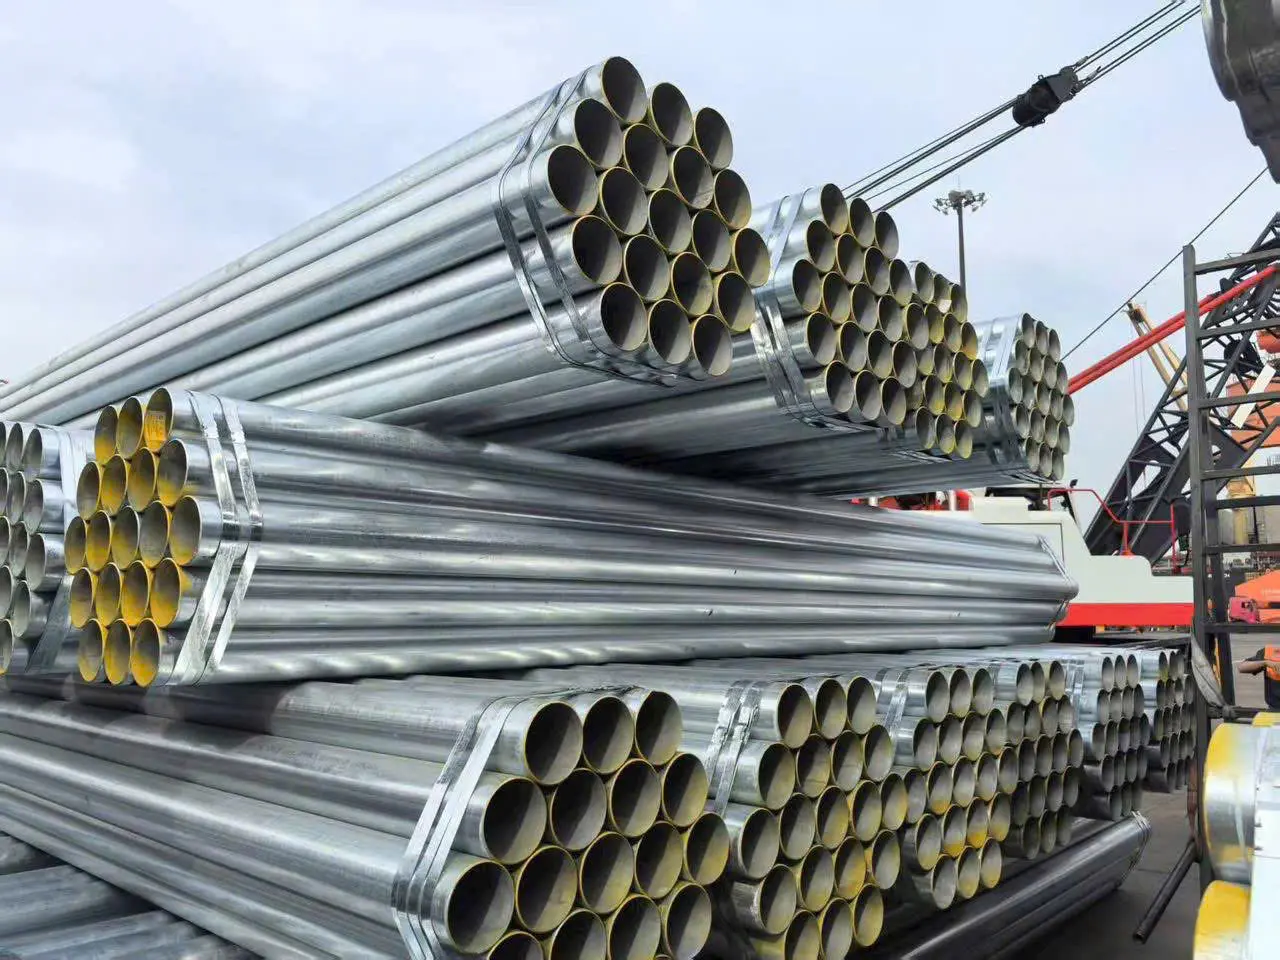
Độ dày thành ống (thickness) quyết định khả năng chịu lực của ống. Đối với áp suất 8 MPa, ống thép hàn thường cần độ dày ≥ 6 mm. Nếu chọn đường kính nhỏ hơn 20 mm, người ta thường tăng độ dày thành lên 4 mm để duy trì tính an toàn. Độ dày còn ảnh hưởng đến trọng lượng và chi phí lắp đặt; nên tính toán kỹ lưỡng để tránh lãng phí tài nguyên.
Lưu lượng và tốc độ dòng chảy
Lưu lượng (Q) và tốc độ dòng chảy (V) được tính bằng công thức Q = V × A, trong đó A là diện tích ống. Đối với ống thép hàn, tốc độ dòng chảy tối ưu thường từ 1 m/s đến 3 m/s. Nếu V vượt quá 3 m/s, nguy cơ gãy ống và rò rỉ tăng. Khi tính đường kính, người ta thường giữ V dưới 2 m/s để đảm bảo an toàn và giảm tiếng ồn trong hệ thống.
Chi phí lắp đặt và bảo trì
Chi phí lắp đặt bao gồm giá ống, phụ kiện hàn, và chi phí lao động. Ống thép hàn có giá cao hơn ống gang, nhưng độ bền và khả năng tái sử dụng giúp giảm chi phí bảo trì. Khi tính toán, cần so sánh chi phí ban đầu với chi phí bảo trì trong vòng 10 năm. Thông thường, ống thép hàn có chi phí bảo trì thấp hơn 20% so với ống gang khi áp dụng đúng tiêu chuẩn hàn và kiểm tra.
So sánh các loại ống thép hàn với ống gang và ống thép đúc
Ưu nhược điểm về độ bền
Ống thép hàn thường có độ bền cơ học cao hơn ống gang, đặc biệt trong môi trường có áp suất cao. Ống gang có độ bền thấp hơn nhưng lại có độ dẻo tốt, thích hợp cho các ứng dụng nhẹ. Ống thép đúc thường được dùng trong hệ thống chịu tải lớn, có độ bền vượt trội nhưng chi phí sản xuất cao hơn. Khi lựa chọn, cần cân nhắc giữa độ bền cần thiết và ngân sách.
Khả năng chịu nhiệt và ăn mòn
Ống thép hàn chịu nhiệt tới 200 °C và chống ăn mòn tốt khi được xử lý bề mặt. Ống gang chịu nhiệt tối đa 120 °C, dễ bị oxy hóa khi tiếp xúc với hơi nước nóng. Ống thép đúc có khả năng chịu nhiệt tương tự ống thép hàn, nhưng nếu không được bảo vệ bằng lớp sơn hoặc phủ chống ăn mòn, sẽ nhanh chóng bị gỉ. Do đó, trong môi trường có chất ăn mòn, ống thép hàn là lựa chọn ưu tiên.
Tính linh hoạt trong hàn và lắp đặt
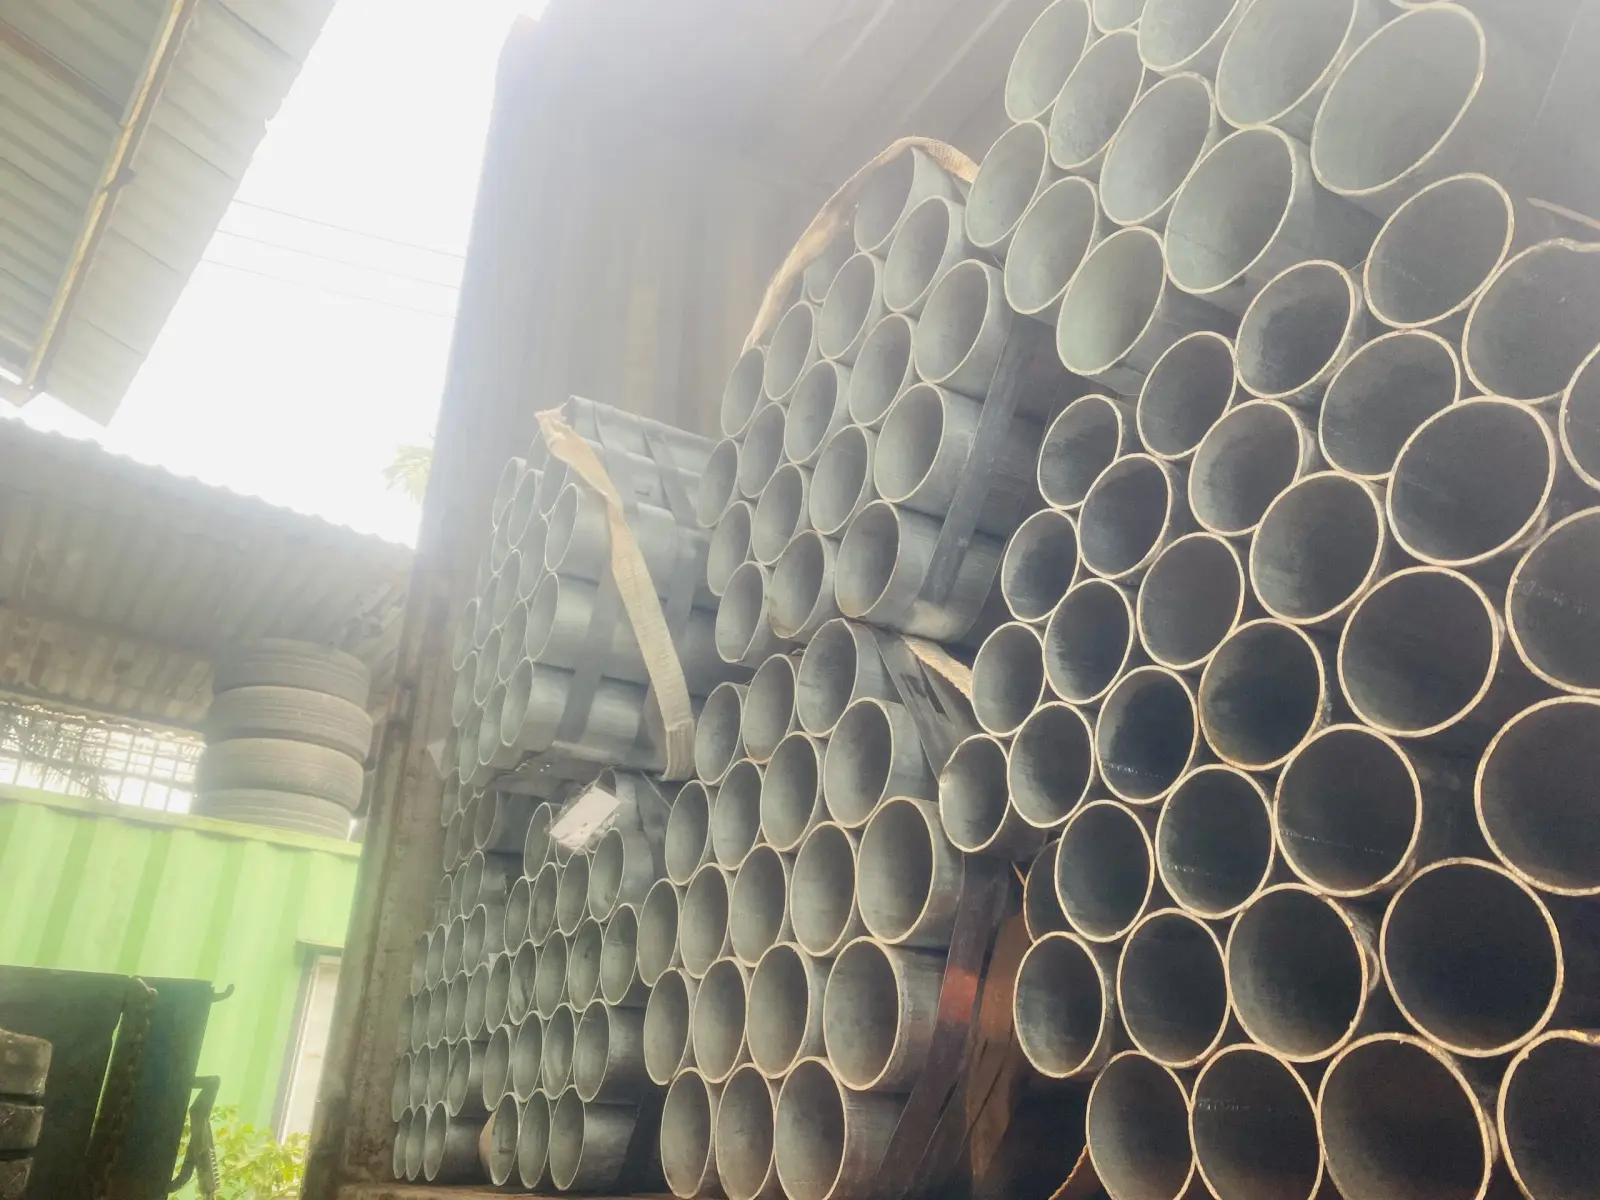
Ống thép hàn cho phép cắt, hàn, và lắp đặt linh hoạt; có thể thay thế khúc ống bị hỏng mà không cần tháo dỡ toàn bộ hệ thống. Ống gang cầu thường có khung cố định, khó thay đổi đường kính mà không thay ống mới. Ống thép đúc thường được sản xuất theo kích thước cố định, nhưng có thể được cắt thành khúc nhỏ nếu cần. Khi dự án có nhiều thay đổi, ống thép hàn thường là lựa chọn tối ưu.
Lựa chọn phụ kiện hàn và phụ kiện ren phù hợp
Mặt bích, van công nghiệp và thiết bị PCCC
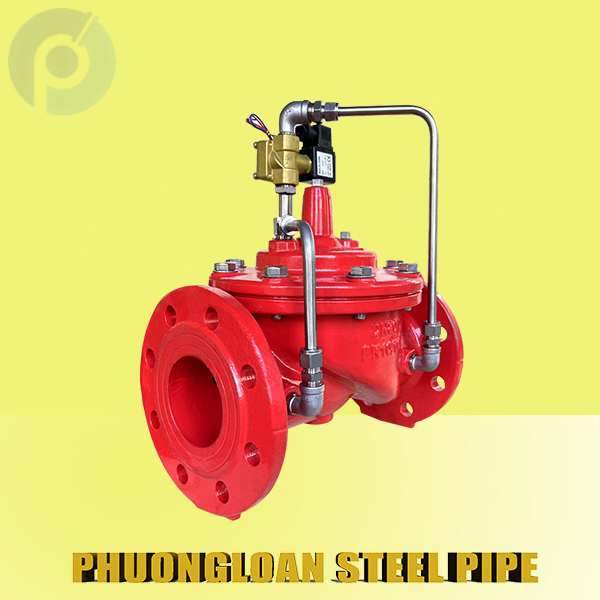
Mặt bích được lắp vào đầu ống để kết nối với van công nghiệp, ống gang cầu hoặc thiết bị PCCC. Khi chọn mặt bích, cần đảm bảo đường kính khớp ống và có lớp bảo vệ chống ăn mòn. Van công nghiệp thường được chọn theo tiêu chuẩn ISO 5208 hoặc GB/T 15923, có thể là van ống thép hàn hoặc van ống gang. Đối với thiết bị PCCC, ống thép hàn thường được ưu tiên vì khả năng chịu áp suất và nhiệt độ cao.
Kỹ thuật hàn và kiểm tra chất lượng
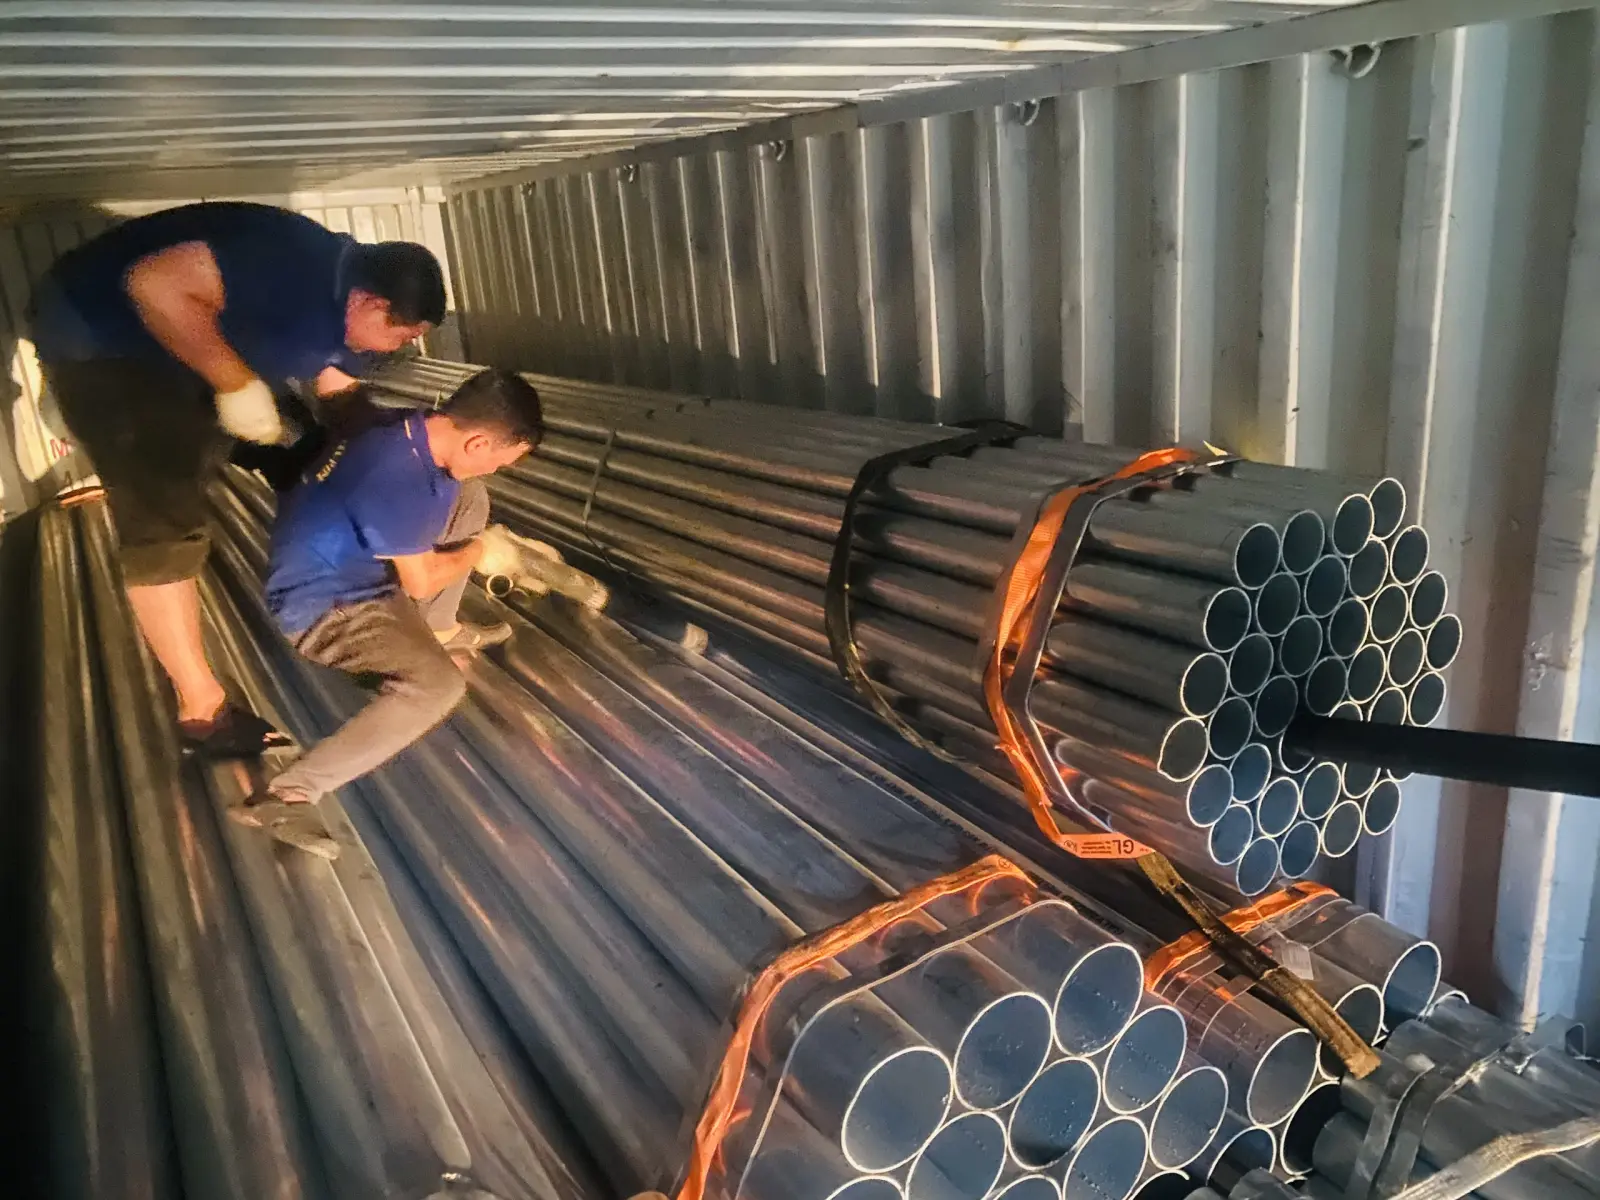
Hàn ống thép hàn thường dùng phương pháp TIG hoặc MIG, với nhiệt độ hàn không vượt quá 600 °C để tránh biến dạng. Sau khi hàn, cần kiểm tra bằng siêu âm hoặc hàn cắt để phát hiện lỗ hổng. Phụ kiện ren, như van ống, cần được hàn bằng phương pháp HRC hoặc TIG, sau đó kiểm tra độ dày thành bằng siêu âm. Việc kiểm tra chất lượng giúp ngăn ngừa rò rỉ và tăng tuổi thọ hệ thống.
Lưu ý khi phối hợp với ống gang cầu
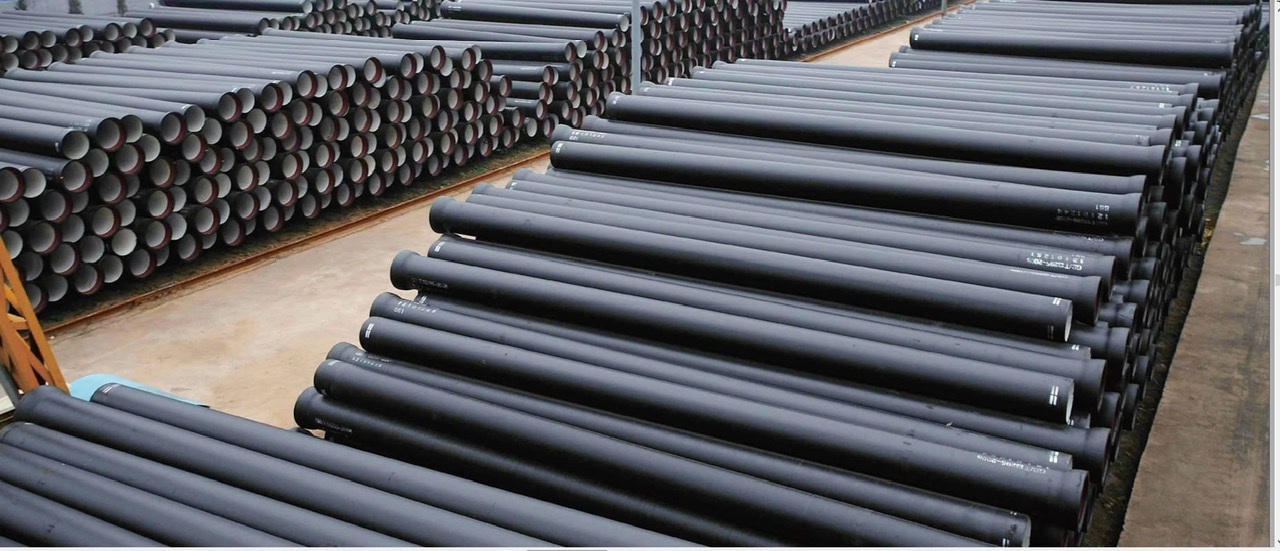
Khi ống thép hàn kết nối với ống gang cầu, cần sử dụng phụ kiện hàn đặc biệt có lớp bảo vệ chống ăn mòn. Độ dày thành ống gang cầu thường lớn hơn ống thép hàn, nên cần lắp đặt mặt bích có độ dày phù hợp. Để tránh mỏi ống, nên thiết kế đường cong ống gang cầu với bán kính lớn hơn 4 lần đường kính ống. Nếu không tuân thủ, ống gang cầu dễ bị nứt hoặc gãy khi chịu tải.
Quy trình lắp đặt và bảo trì tối ưu
Các bước chuẩn bị và hàn
Trước khi hàn, cần làm sạch bề mặt ống bằng cưa cắt hoặc cạo mòn, sau đó áp dụng lớp chống oxy hóa. Hàn ống thép hàn theo quy trình chuẩn: chuẩn bị vật liệu, kiểm tra độ dày, hàn bằng TIG hoặc MIG, và làm nguội tự nhiên. Sau khi hàn, ống cần được kiểm tra bằng siêu âm để phát hiện lỗ hổng. Khi kết nối với ống gang cầu, sử dụng phụ kiện hàn đặc biệt để tránh mỏi ống.
Kiểm tra áp suất và rò rỉ
Sau khi lắp đặt, tiến hành thử áp suất bằng cách nạp hơi nước hoặc khí vào hệ thống. Độ áp suất thử thường 1,5 lần áp suất làm việc. Nếu có rò rỉ, cần xác định vị trí và sửa chữa ngay. Sử dụng bộ dò rò rỉ hoặc kiểm tra bằng dung dịch bọt để phát hiện nhỏ. Sau khi sửa chữa, thực hiện lại thử áp suất để đảm bảo hệ thống an toàn.
Lịch bảo dưỡng và thay thế phụ kiện
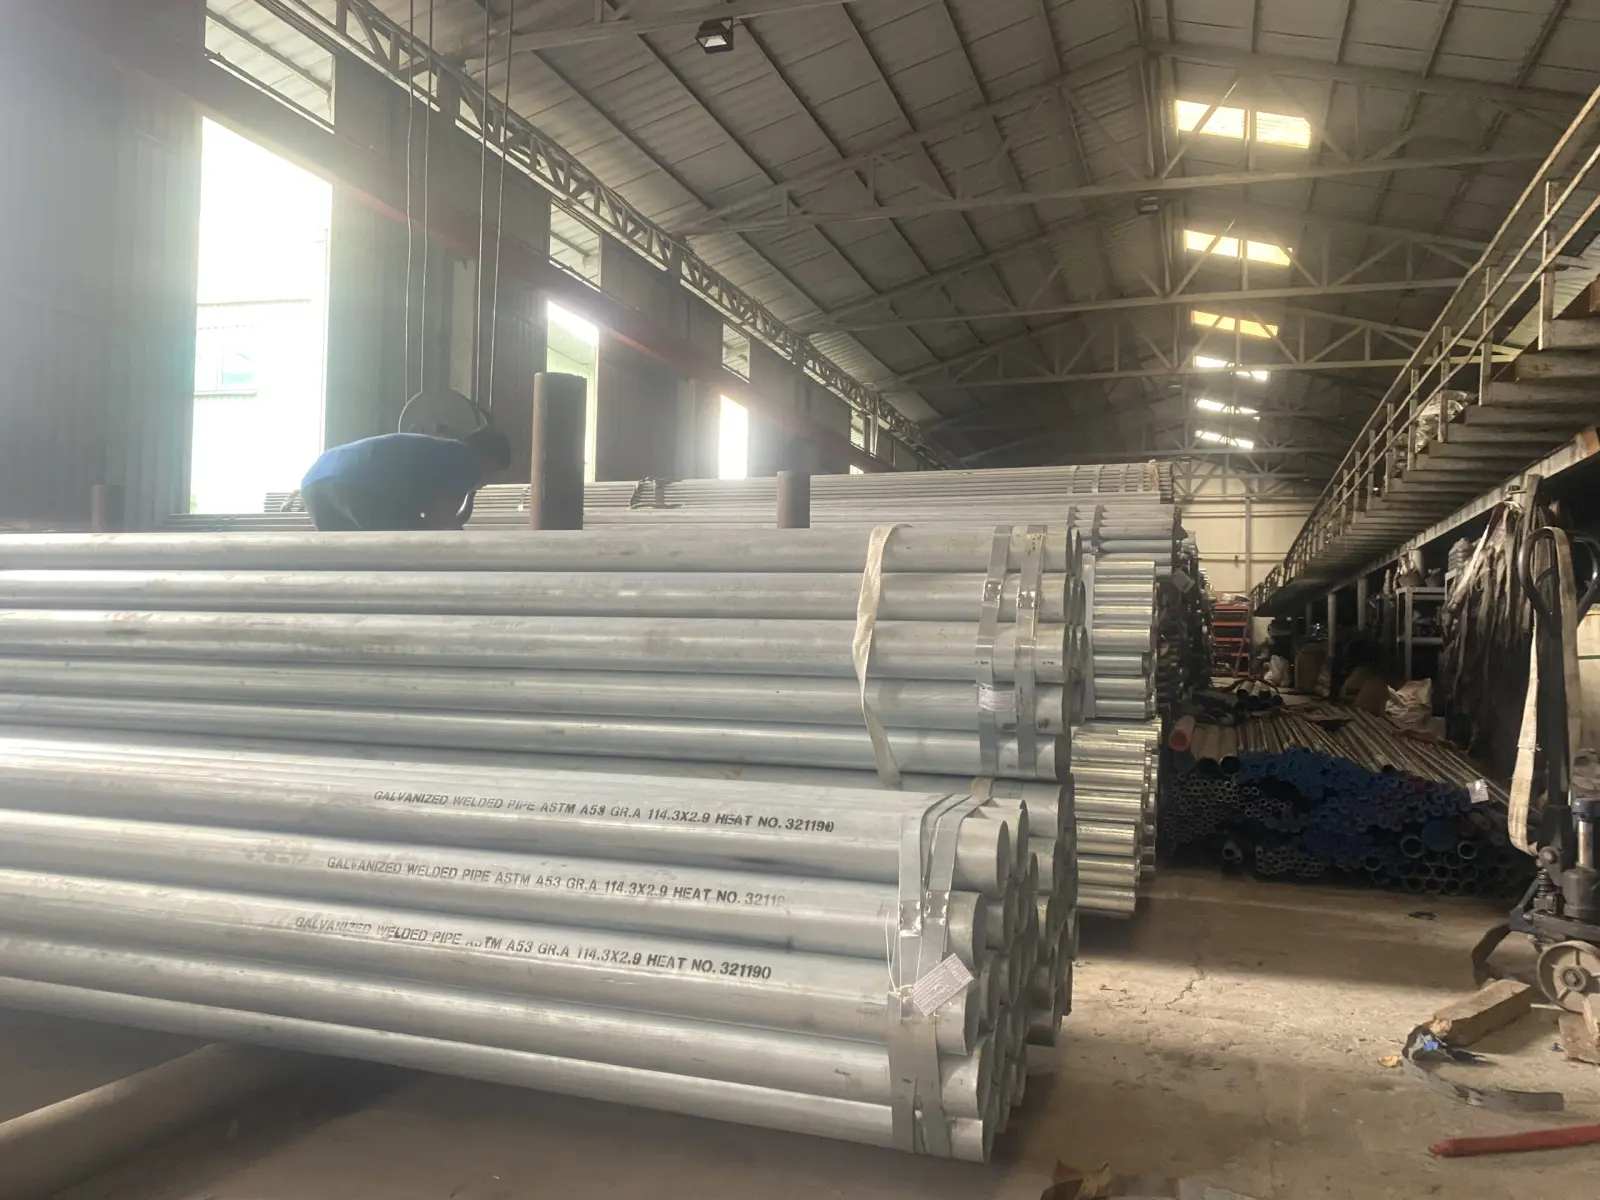
Đối với ống thép hàn, lịch bảo dưỡng thường 1 lần/2 năm. Kiểm tra ống, phụ kiện, và van công nghiệp bằng phương pháp siêu âm và kiểm tra hình ảnh. Nếu phát hiện mòn hoặc hư hỏng, thay thế ngay. Đối với ống gang cầu, nên kiểm tra ống hàng năm vì tính dẻo của ống dễ bị mòn. Khi thay thế phụ kiện, luôn tuân thủ quy chuẩn hàn và kiểm tra chất lượng để tránh rò rỉ.
Thép Phương Loan
0908 690 970
kinhdoanh5@thepphuongloan.com
590 Lê Thị Riêng, Phường Thới An, TP Hồ Chí Minh
https://thepphuongloan.com